筒灯 · 射灯
压铸或冷锻灯体,深藏防眩结构,可选可调角版本。
- Φ55 / 75 / 90 / 120 / 150
- 15° / 24° / 36° / 60°
- Ra 90 / 97 · IP44
02产品与能力
六类产品覆盖从工业设计、开模打样到批量出货的全流程,也可按阶段单独委托。
A产品线
模具与工艺均已成熟,所列参数为可稳定批量交付的范围。
压铸或冷锻灯体,深藏防眩结构,可选可调角版本。
铝型材兼作散热,乳白或磨砂出光面,支持无缝拼接。
非对称配光,光斑边缘柔化;户外款经盐雾与防水测试。
侧发光结构,出光均匀低眩光;三防款适用车库与厂房。
灯体、面环、反射杯与支架,按需组合工艺与表面处理。
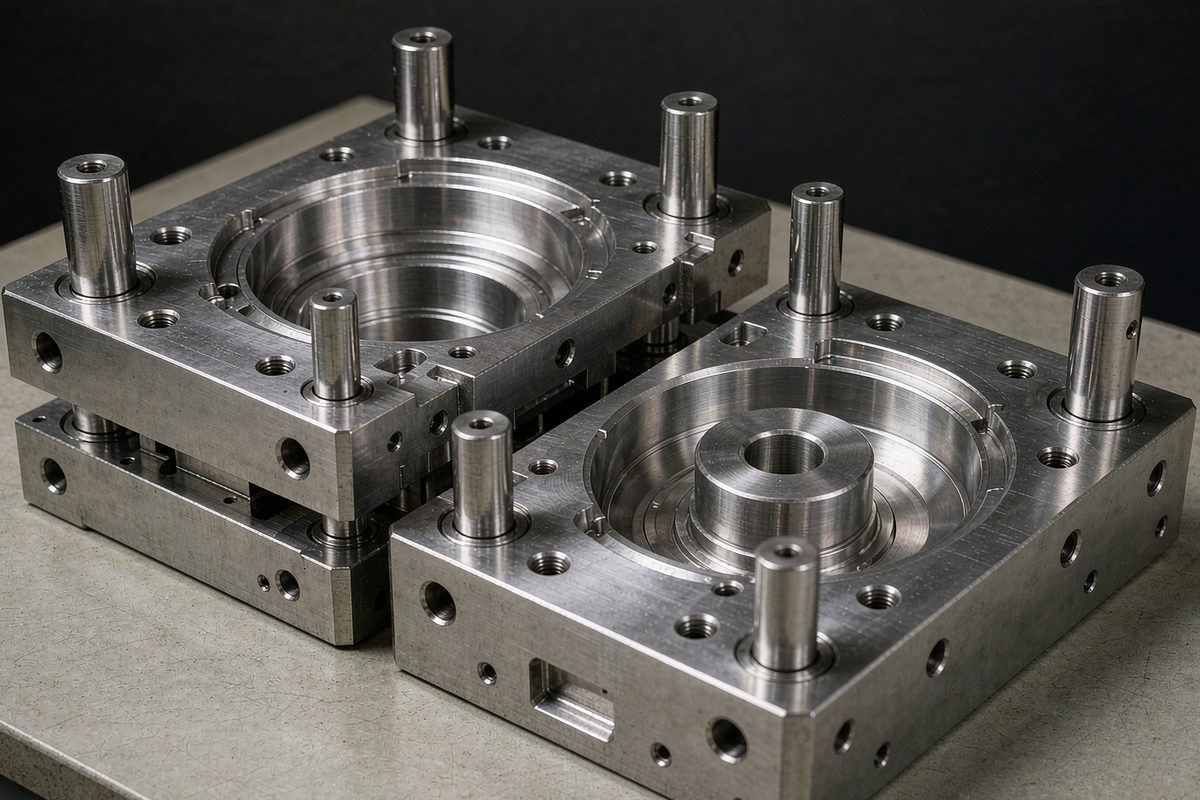
自有模具设计与制造,并提供老化架、测试工装。
B服务能力
有图纸的项目可直接进入制造;仅有构想的从工业设计启动;仅需交付支持的可单独委托单证。
先定配光,再定外观。按空间用途完成配光与照度估算,明确开孔尺寸与散热路径,再输出结构图纸,交付前做可制造性评审。
先以手板验证结构,再进入开模。试模件组装为整灯后点亮实测,色温、显指、光通量与光束角逐项记录并留样。
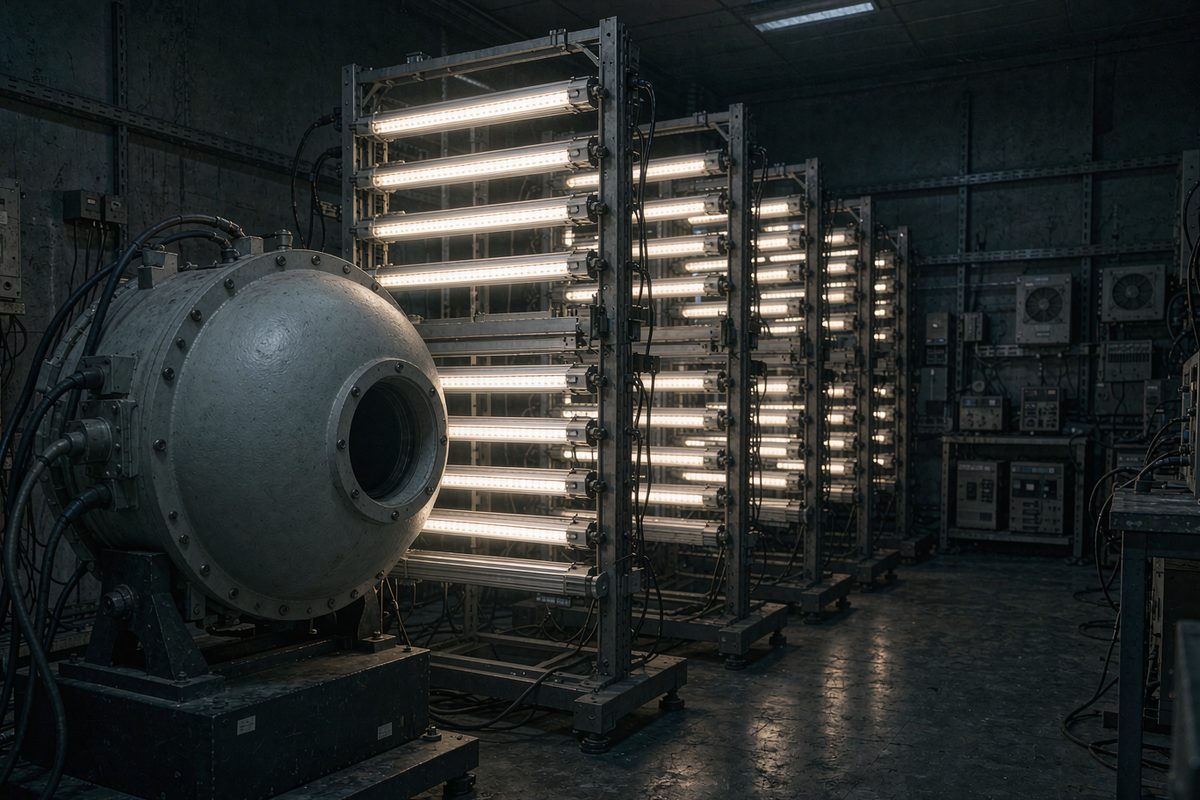
贴片、组装、老化与检测按批次执行。老化不少于 8 小时,出房抽检光通量与色坐标,同批色容差控制在 3 SDCM 内。
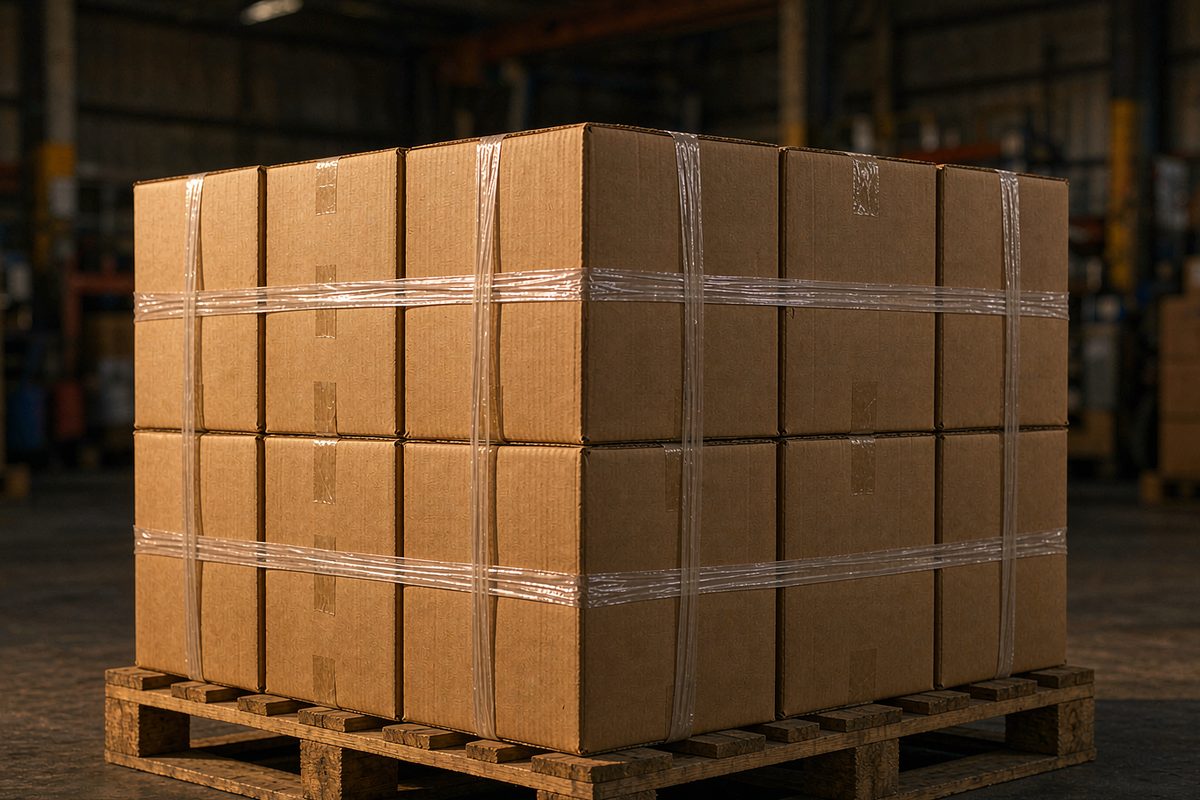
按目的国要求整理测试报告与认证资料,包装、唛头与标签逐项核对。报关资料与装箱单在出运前配平,避免到港补件。
C研发
配光、结构、固件与自研软件都在内部完成首轮验证,再交给产线与客户。研发要做的是让每一次交付少一次返工。
按空间用途确定光束角、照度与眩光限值,再定外观。自建光电参数数据库,选型时查实测值,不依赖标称值。
型材切割与冲压在自有产线完成。开模前先用同批材料做手板,验证散热路径与装配公差,再进模具。
贴片与驱动组装在自有产线,调光曲线按项目写入固件,色温与亮度的批次一致性在产线闭环验证。
AI研发投入
投入集中在两件事:把项目历史、配光数据与单证模板整理成可检索的资产;把重复判断交给模型,把判定与签字留给人。
D协同工具
团队自研,内部先用。已在合作的项目可联系对接人开通项目号。
照明工程的争议常来自批次与样品的一致性。鑫链把清单、封样照片、实测数据与排产节点归档在同一项目号下,变更与时间均有记录。
E交付物
F合作前提
请提供用途、数量、色温要求与目标市场,我们将先回复选型建议与打样计划,再进入报价。